第一站
🛒 還沒買之前
#01
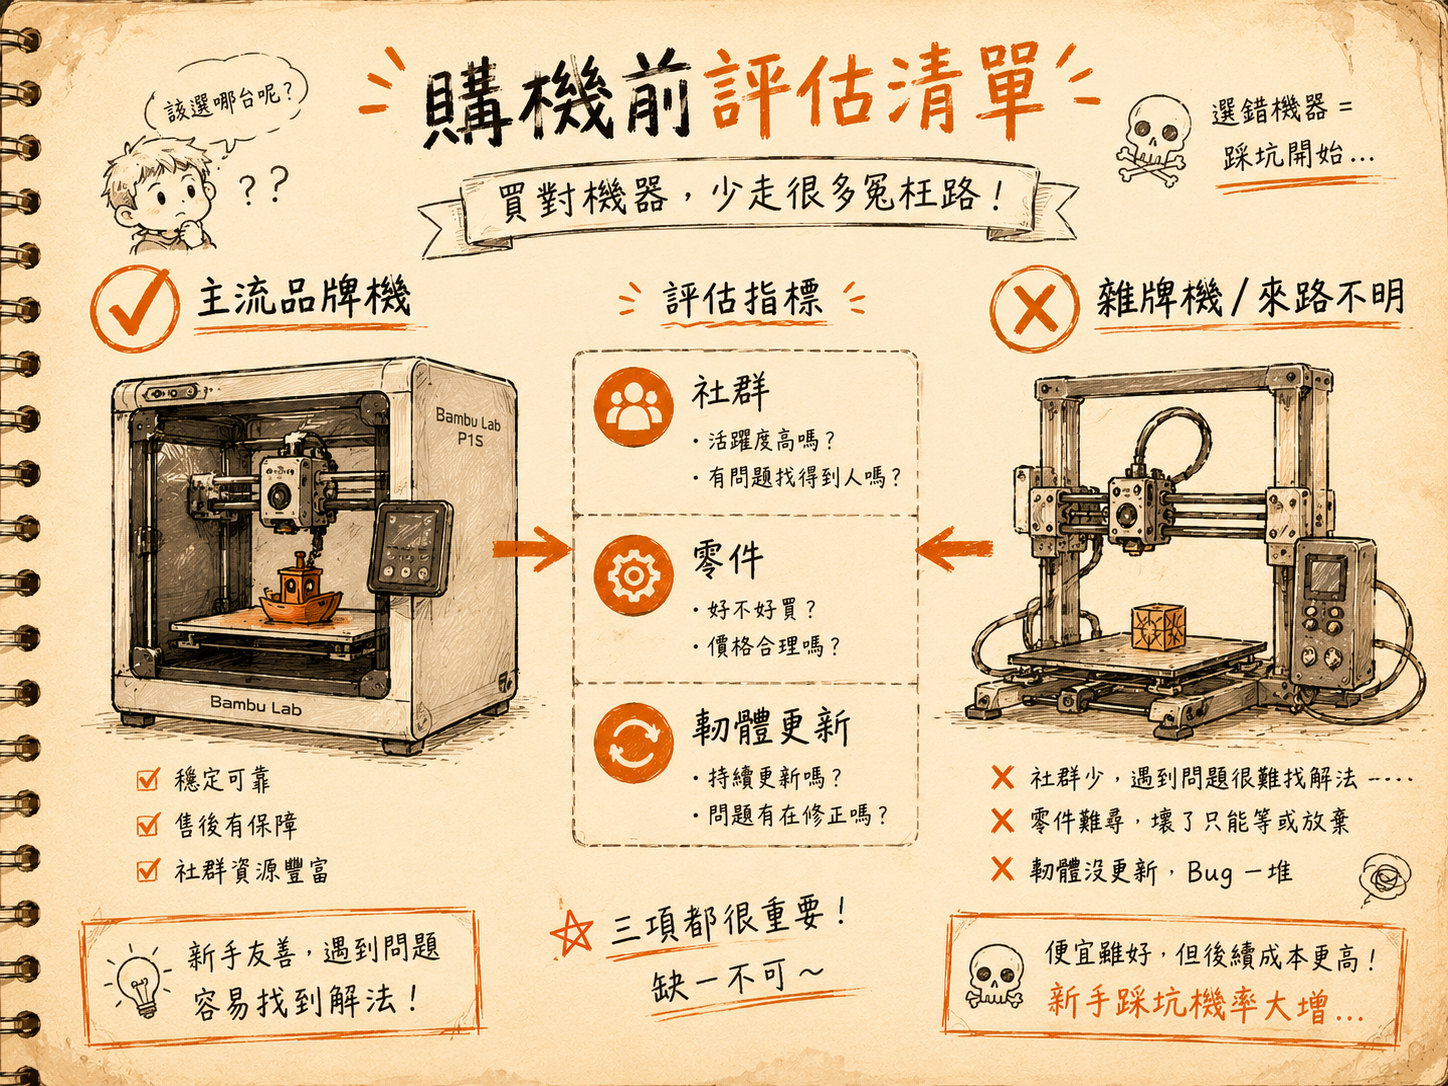
被價格吸引,買了雜牌機
💀💀💀
▼
⚠️ 踩坑情境網路上一堆「CP值超高」的雜牌機,看規格感覺差不多,結果買回來才發現:零件買不到、韌體更新停了、社群沒人用過、出問題只能靠自己。
✅ 正確做法選有成熟社群的品牌(Bambu Lab、Prusa、Creality 主流型號)。零件好不好買、有沒有人遇過同樣問題、出了新韌體會不會修 bug——這些比規格表重要得多。
#02
買了封閉式機器,但不知道為什麼要封閉
💀💀
▼
⚠️ 踩坑情境看到封閉式機器感覺很厲害就買了,但只是拿來印 PLA。或是反過來,買了開放式機器,結果想印 ABS 翹邊翹個沒完。
✅ 正確做法PLA / PETG 開放式就夠了。ABS / ASA / PA 這類材料需要穩定艙溫,才需要封閉式。先想清楚你要印什麼材料,再決定要不要封閉。
#03
沒想好要放哪裡
💀💀
▼
⚠️ 踩坑情境機器到了才發現沒有合適的地方擺。3D印表機不小,運作時有噪音,印 ABS 時有刺鼻氣味,而且要求桌面穩定、不能震動。
✅ 正確做法事先確認:空間夠不夠、通風好不好、旁邊有沒有電源插座、長時間列印時環境溫度穩不穩定。印功能性材料的話,排風/抽風幾乎是必要的。
#04
以為3D印表機什麼都印得出來
💀💀
▼
⚠️ 踩坑情境以為是萬能機器,結果發現有精度極限、壁厚最小值、懸空結構需要支撐、某些細節根本印不出來。
✅ 正確做法FDM 是有限制的工藝。層厚通常 0.1–0.3mm,太細的結構印不到。懸空角度超過 45° 就需要支撐。了解這些限制,才能設計出「印得出來的東西」。
第二站
📦 機器到了,先別急
#05
第一次開機就跳過測試件
💀💀
▼
⚠️ 踩坑情境機器來了超興奮,直接載自己的模型就開印。結果出問題也不知道是模型問題、機器問題,還是設定問題。
✅ 正確做法先跑廠商附的測試件。測試件是為了讓你確認機器狀況正常、首層貼合良好。有了這個基準,之後出問題才知道要從哪裡查起。
#06
不做首層校準就開印
💀💀💀
▼
⚠️ 踩坑情境首層太高黏不住,模型印到一半飄走;首層太低噴頭刮板,嚴重的話板子直接毀掉。
✅ 正確做法首層是一切的地基。出廠校準不代表到你家還準。每次換打印板或移動機器後都要重新校準。現在的機器大多有自動校準,善用它。
#07
組裝說明看一半就開始裝
💀💀
▼
⚠️ 踩坑情境某些機器需要自行組裝。螺絲沒鎖緊、皮帶沒調好、導軌沒對齊,印出來的成品歪歪的,找了半天才發現是組裝問題。
✅ 正確做法組裝說明從頭看到尾再動手。特別注意:皮帶張力、XYZ 軸的垂直度、螺絲力矩。組好後先跑一次軸的移動測試,確認都順暢再開印。
第三站
🧵 材料這關
#08
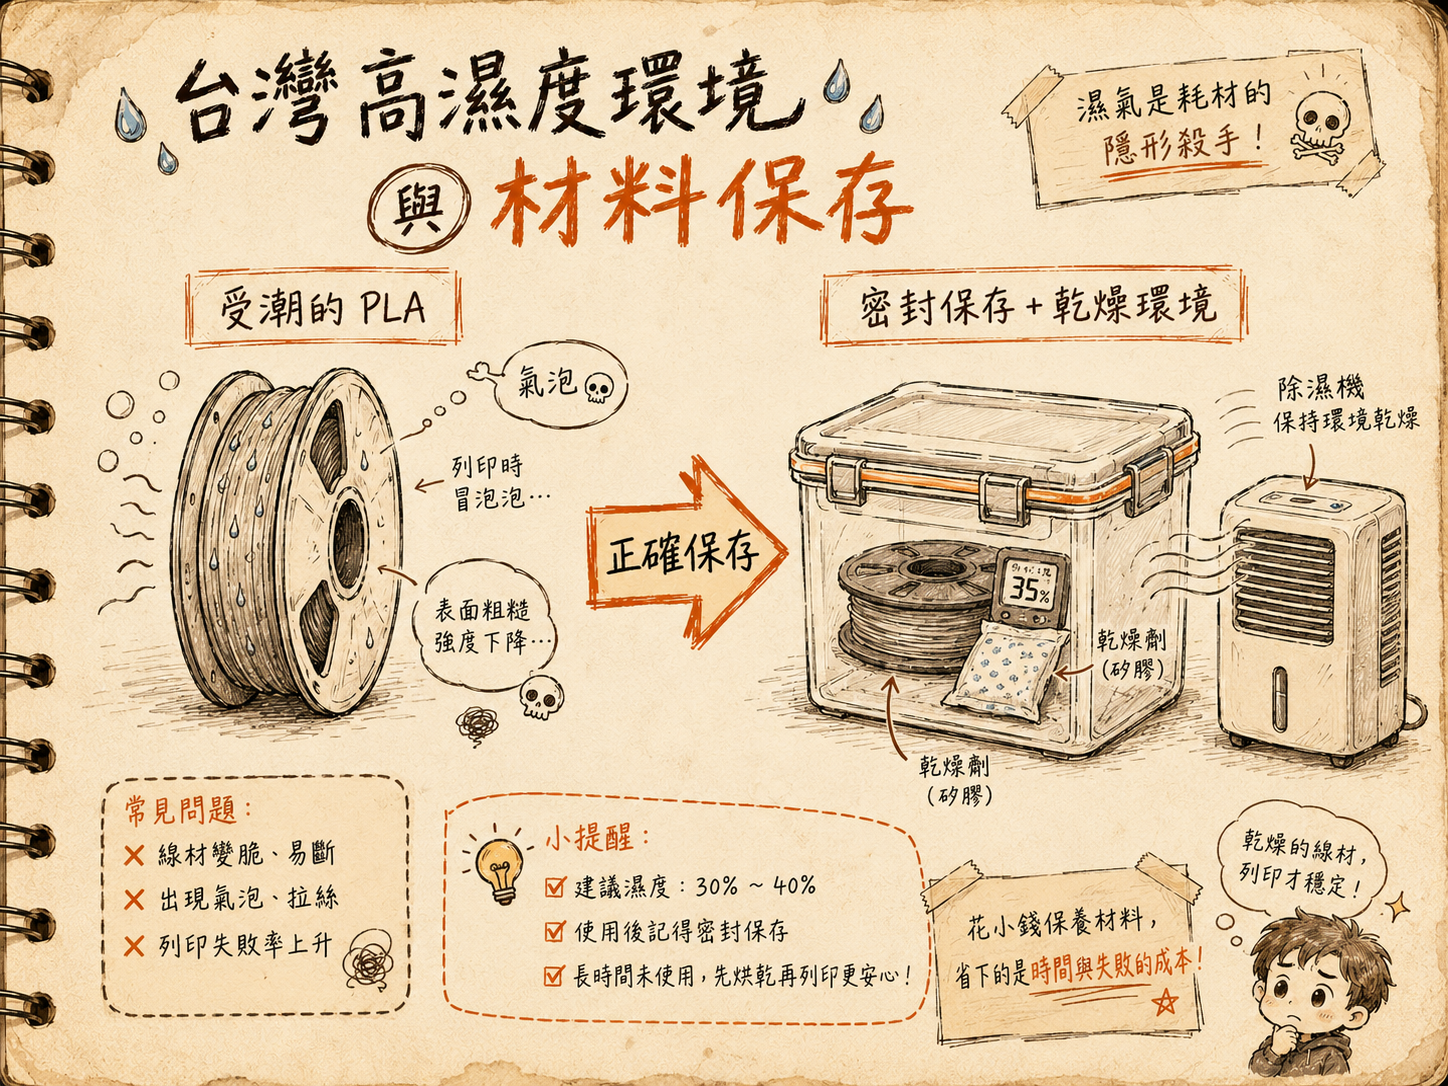
台灣濕度是隱形殺手
💀💀💀
▼
⚠️ 踩坑情境材料開封後放著沒管,幾週後印出來表面全是氣泡、拉絲嚴重、強度下降。台灣平均濕度高,PLA 受潮比你想的快很多。
✅ 正確做法開封後儘快用完,或存放在密封收納箱搭配大量乾燥劑。長期不用的料先烘乾再收。有條件的話加個除濕機控制環境濕度,尤其是北部。
#09
便宜料=爛料?錯
💀
▼
⚠️ 踩坑情境以為一定要買貴的料才印得好,結果花了大錢,但料受潮沒烘、參數沒調,一樣印得很爛。
✅ 正確做法便宜料不等於爛料,關鍵是:烘乾+針對那卷料調整參數。只要不是庫存太久劣化的料,基本上都可以有不錯的品質。找幾個固定品牌,熟悉它的特性比一直換品牌重要。
#10
同材質不同廠牌,參數直接套用
💀💀
▼
⚠️ 踩坑情境網路上查到 PETG 印溫 240°C,直接套上去結果拉絲嚴重或黏層不夠。各家廠商配方不同,差個 5–10°C 效果可以差很多。
✅ 正確做法切片軟體裡為每個品牌的每種材料建立自訂設定檔,記錄你測試出來最好用的參數。這件事做一次,之後省的時間和料遠超過值得。
#11
只買 PLA,不知道其他材料能解決什麼問題
💀
▼
⚠️ 踩坑情境PLA 印的零件放到車上,夏天一曬軟掉變形。或是需要有彈性的東西,結果印出來一折就斷。
✅ 正確做法至少了解幾種常見材料的特性:PETG 耐熱耐衝擊、TPU 軟性有彈性、ABS 強度高但難搞、ASA 戶外耐候。選對材料,比調參重要。
🌟 特別警告:不明來歷的舊料(尤其是放了好幾年、品牌都消失的那種)千萬不要直接丟進 AMS 自動送料系統。材料脆化在管線裡碎掉,那個清潔工程非常精彩。
第四站
✂️ 第一次切片
#13
支撐主體設定反了
💀💀💀
▼
⚠️ 踩坑情境設定多材料支撐時,把支撐專用料設成了主體,主體材料變成支撐。結果每一層都在換料,AMS 狂跑,時間和材料雙倍燒,印完才發現整個搞反了。
✅ 正確做法設定前仔細確認哪個料槽對應哪個角色。切片預覽裡顏色要看清楚。多材料列印前最好先做小模型測試,確認設定正確再印大件。
#14
不知道材料不相容可以當支撐介面
💀💀
▼
⚠️ 踩坑情境支撐拆不掉,或拆掉後模型表面凹凸不平、留下痕跡。用同種材料做支撐,接觸面黏得太好,強拆容易傷到模型。
✅ 正確做法PLA 和 PETG 互相不黏是可以利用的特性——用一種材料印主體,支撐介面換另一種,拆的時候乾淨俐落。普通支撐和樹狀支撐都要嘗試,不同模型形狀效果不同。
#15
預設參數直接印,速度沒調低
💀💀
▼
⚠️ 踩坑情境切片預設值是理想環境下的設定,現實環境溫度、濕度、料的狀態都不一樣。直接套用預設跑,失敗率比你預期的高很多。
✅ 正確做法遇到不確定的情況,保守一點沒什麼損失。速度調低個 20–30%,溫度確認好,多觀察前幾層的狀況。省下來的時間和料遠超過跑慢一點的代價。
#16
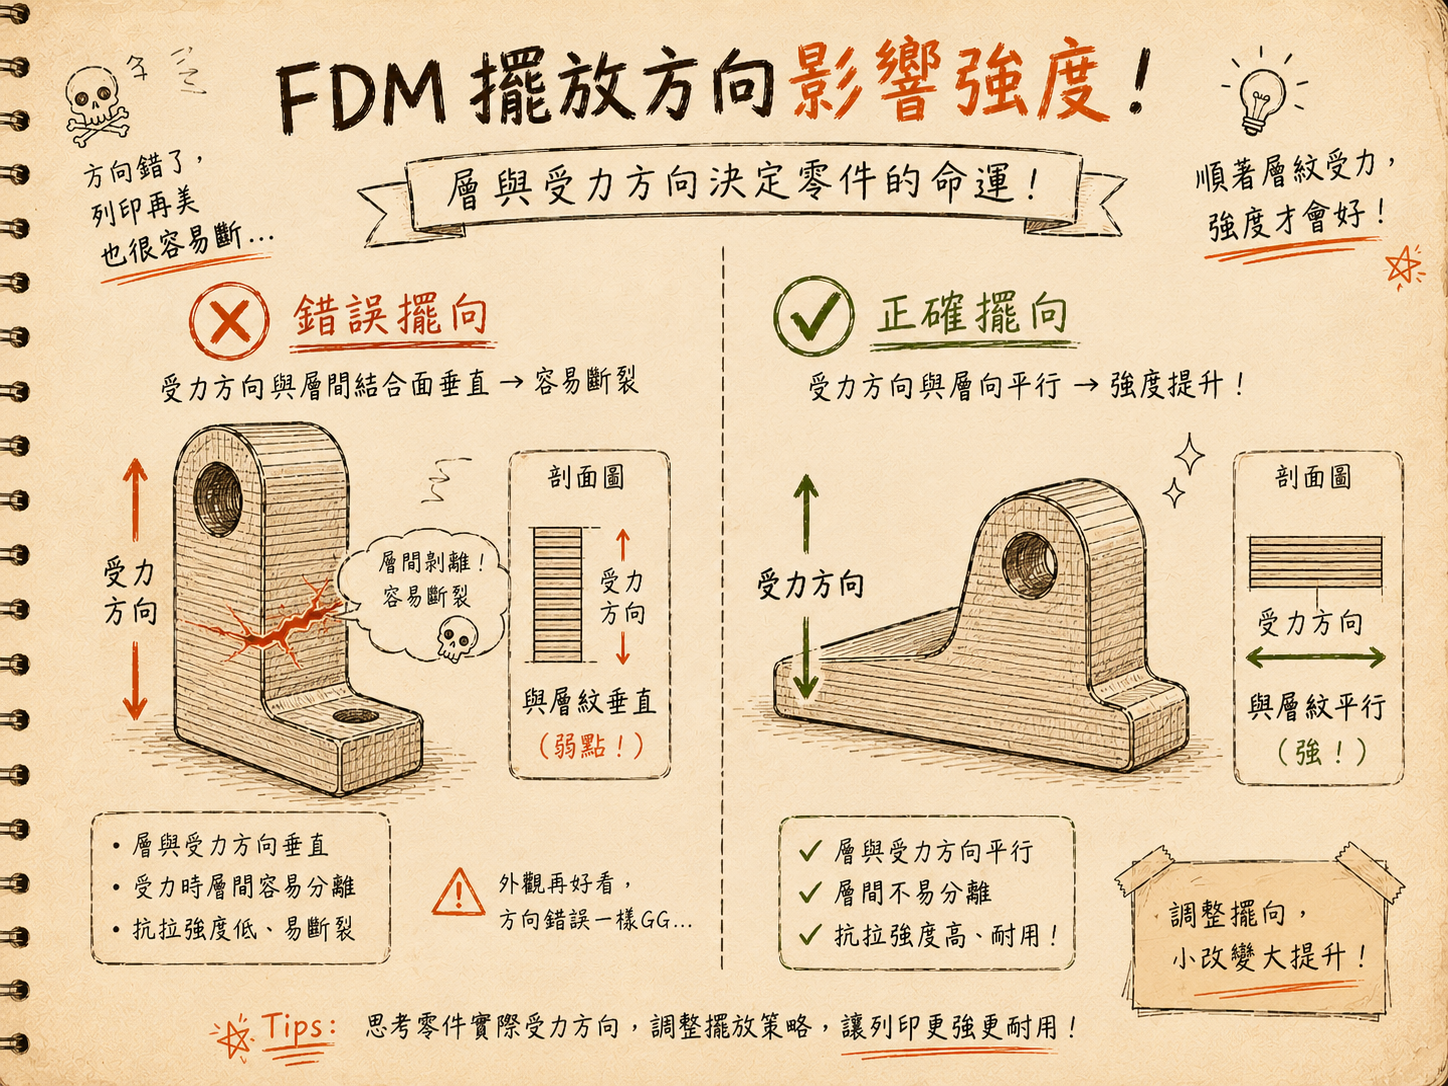
不知道擺放方向影響強度
💀💀
▼
⚠️ 踩坑情境印出來的零件輕輕一掰就沿著層間斷掉。FDM 的層間黏合是最弱的地方,如果受力方向垂直於層間,強度會大幅下降。
✅ 正確做法切片前想清楚這個零件的受力方向,讓層堆疊方向平行於主要受力方向。有時候把模型轉個方向擺,強度可以差到幾倍。
#17
填充率越高越好的迷思
💀
▼
⚠️ 踩坑情境以為填充率 100% 最強,每次都跑滿。結果印時間超長、用料超多,強度其實沒有比 20–30% 強太多。
✅ 正確做法一般用途 15–20% 填充率已經足夠。需要強度的功能件用 30–40%,搭配適合的填充圖案(陀螺、蜂巢)。100% 只有特殊需求才用,大多數時候是在浪費時間和料。
第五站
▶️ 開始列印
#18
打印板沒清潔就開印
💀💀💀
▼
⚠️ 踩坑情境手摸過打印板、板子上有油脂殘留,第一層黏不住,模型印到一半直接飄走。油脂是黏著力的天敵。
✅ 正確做法每次印前用酒精擦一遍打印板,不要用手直接觸摸板面。黏性不夠的時候薄塗一層膠棒(推薦 3M 6521R)是 CP 值最高的解法,還能幫助冷卻後取模。
#19
前幾層速度太快,沒等黏好
💀💀💀
▼
⚠️ 踩坑情境前幾層沒黏好就繼續往上堆,每層翹一點點,幾層之後累積起來直接掀板。黏得不好的狀況下,翹曲的力量是很驚人的。
✅ 正確做法前幾層速度一定要保守,確定每一層都有扎實地附著在板子上再繼續。多花幾分鐘等前幾層好,比印到一半全毀重來划算太多。
#20
長時間列印沒任何保護
💀💀
▼
⚠️ 踩坑情境跑個 10 小時的列印任務,結果跳電,全毀重來。台灣電壓不穩的情況比你想的常見。
✅ 正確做法長時間列印建議配一台 UPS 不斷電系統。現在的機器大多有斷電續印功能,但供電穩定才是根本解法。另外,不要在無人看管的狀況下讓機器跑整夜。
#21
艙體環境沒切換就換材料
💀💀💀
▼
⚠️ 踩坑情境ABS 印完艙體還是高溫,沒開門散熱、玻璃蓋沒拿掉,直接切換印 PLA CF。高溫環境讓 PLA 在噴頭裡過熱降解,直接堵死,擠出機整組拆下來清。
✅ 正確做法換材料前確認艙體溫度已經降下來,尤其是從高溫材料切換到 PLA 這類低溫材料。關閉加熱、打開艙門、等待降溫,是切換前必做的三件事。
#22
印完馬上強拔模型
💀💀
▼
⚠️ 踩坑情境印完等不及,板子還熱就強拔。模型底部變形,板子表面受傷,下次黏性大幅下降。
✅ 正確做法等板子冷卻到室溫,大多數模型會自然翹起來好拆。如果還是難拆,薄塗膠棒可以讓冷卻後更好取模,而不是讓你更難拆。
第六站
🔧 用了一陣子之後
#23
進料管和熱端是消耗品,不是永久零件
💀💀
▼
⚠️ 踩坑情境某天突然印出來品質變差、進料異常,查了半天才發現是材料管磨損或熱端堵塞。這些東西是有壽命的,不是裝了就不用管。
✅ 正確做法定期檢查進料管的磨損程度,確認熱端沒有料的殘留結焦。列印量大的話更要定期更換,這些零件都不貴,但出問題的時候很麻煩。
#24
從不做機器維護
💀💀
▼
⚠️ 踩坑情境用了幾個月發現印出來的東西開始有奇怪的紋路、精度跑掉。導軌缺油、皮帶鬆弛,這些都是慢慢累積的問題,不會突然壞,但會慢慢變差。
✅ 正確做法定期給導軌加潤滑油、檢查皮帶張力、清潔噴嘴周邊的料渣。每個月花 15 分鐘做一次基本保養,比等到出問題再修省事得多。
#25
只印免費模型,三個月後覺得沒意思
💀💀💀
▼
⚠️ 踩坑情境下載免費模型、印、放著,下載免費模型、印、放著。新鮮感過了三個月,開始覺得「這東西好像也沒那麼有用」,機器開始吃灰。
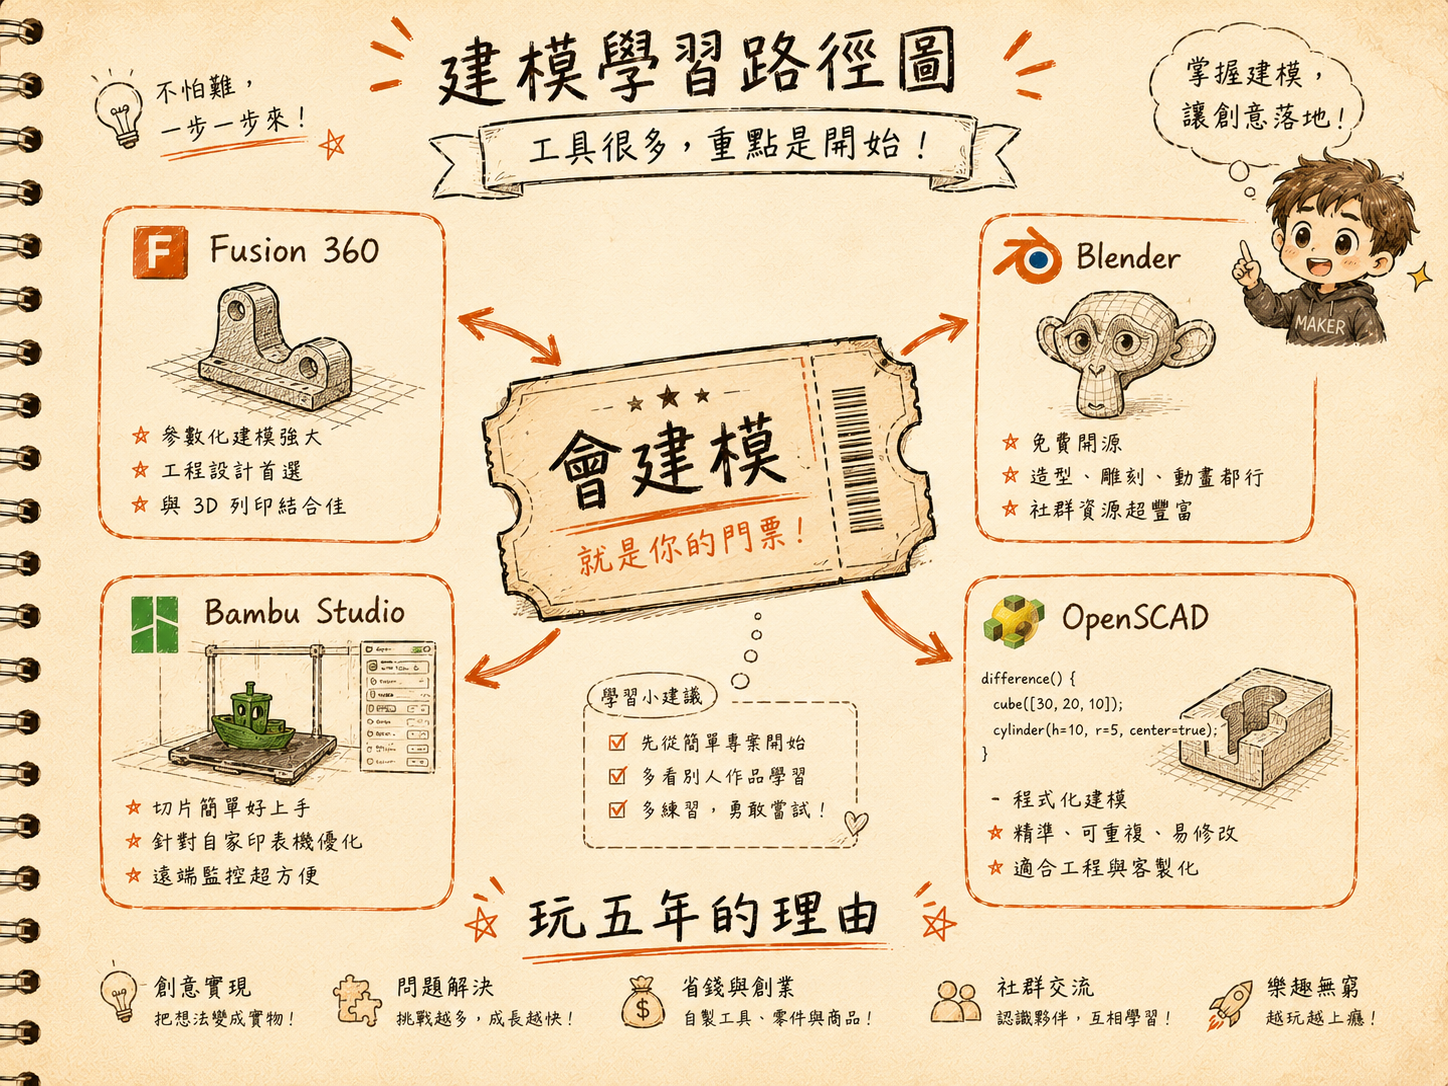
✅ 正確做法會建模,才是真正入坑的門票。能自己把想法畫出來、印出來驗證——這才是讓人玩五年還在玩的理由。從 Fusion 360 或 Bambu Studio 的建模功能開始學都是好選擇。
🎫 會建模,才是真正入坑的門票
免費模型印一印新鮮感過了就結束。但能自己把腦子裡的想法畫出來,印出來驗證,改,再印——這才是讓人玩五年還在玩的理由。如果你認真想玩長期,學建模不是選項,是必要。
🔧 Fusion 360 — 工程零件首選
🎨 Blender — 有機造型創作
📐 Bambu Studio — 入門簡單操作
🏗️ OpenSCAD — 程式碼驅動建模
❓ 常見問題
Q
FDM、SLA、SLS 差在哪?我該買哪種?
▼
FDM 是熔融堆料,最普及、最便宜、耗材選擇多,但精度有限、有層紋。SLA 是光固化樹脂,精度高、細節好,但材料有毒、後處理麻煩。SLS 是粉末燒結,強度高、不需支撐,但機器和材料都很貴,一般玩家碰不到。入門首選 FDM,沒有之一。
Q
第一台機器推薦買哪個價位?
▼
不建議買太便宜的入門機——社群小、零件難買、韌體更新少,踩坑機率高。選有成熟社群的主流機型,初學者建議選自動校準功能完整的機器,省掉大量手動調整的麻煩。預算夠的話直上有 AMS 自動換料的機型,之後玩起來更流暢。
Q
材料一定要烘乾嗎?放著不行嗎?
▼
台灣濕度高,料放著真的會受潮,尤其是 PETG、PA、TPU 這類吸濕性強的材料。受潮的料印出來會有氣泡、拉絲、表面粗糙、強度下降。PLA 相對耐放,但放超過幾個月還是建議烘一下再用。乾燥機不貴,入手一台是值得的投資。
Q
PLA、PETG、ABS 我該先玩哪個?
▼
先從 PLA 開始。列印溫度低、不需要加熱床、容錯率高,是最適合新手的材料。等熟悉基本流程之後再嘗試 PETG——耐熱耐衝擊,是進階功能件的首選。ABS 比較難搞,需要封閉艙體、通風排氣,不建議一開始就碰。
Q
翹邊一直發生,怎麼解決?
▼
翹邊通常是幾個原因:打印板沒清潔乾淨(油脂)、首層黏著力不夠、前幾層速度太快、環境溫度變化大。解法:酒精擦板、薄塗膠棒、調低前幾層速度、如果是 ABS 就確保艙體加熱穩定。大面積底部的模型特別容易翹,可以在切片時加 Brim 邊緣補強。
Q
支撐拆不掉怎麼辦?
▼
支撐和主體之間的「介面距離」設定太近就會黏死。在切片軟體裡調整支撐接觸面的 Z 距離,或改用不相容材料做支撐介面(PLA 主體配 PETG 支撐,或反過來)。另外,樹狀支撐通常比格狀支撐好拆,可以試試看。
Q
切片軟體要學哪個?
▼
用什麼機器就先用對應的官方切片軟體,Bambu Lab 用 Bambu Studio,Prusa 用 PrusaSlicer。功能都很完整,官方參數也做得好。熟悉之後想要更多控制的話再考慮 OrcaSlicer,功能更細膩。
Q
不會建模可以玩多久?
▼
老實說,三個月到半年。免費模型網站資源很豐富,但你很快會發現想要的東西找不到,或是找到了但不符合你的需求。到了這個點,要嘛學建模,要嘛機器就開始吃灰了。建模能力是這個領域的分水嶺。